
 中文简体
स्टीम ड्रम पर एक छोटा स्प्रिंग लोडेड सेफ्टी रिलीफ वाल्व पूरे बिजली संयंत्र को ऑफ़लाइन कर सकता है। वह एक उपकरण, जो एक ब्रीफकेस से बड़ा नहीं है, पूरे दबाव से सुरक्षा का भार उठाता है। फिर भी अधिकांश खरीद इंजीनियर अपने चयन समय का 10% से भी कम समय रिलीफ वाल्व पर खर्च करते हैं - जब तक कि एक भयावह विफलता इसे पूर्णकालिक संकट में नहीं बदल देती। यह मार्गदर्शिका निर्णय प्रक्रिया को पांच कार्रवाई योग्य चरणों में विभाजित करती है: ऑपरेटिंग सिद्धांत को समझना, वाल्व प्रकारों की तुलना करना, एएसएमई और एपीआई आवश्यकताओं को डिकोड करना, तरल पदार्थों को संसाधित करने के लिए सामग्री का मिलान करना, और स्वामित्व की कुल लागत की मात्रा निर्धारित करना।
स्प्रिंग लोडेड सेफ्टी रिलीफ वाल्व कैसे काम करते हैं
एक स्प्रिंग लोडेड सुरक्षा राहत वाल्व एक डिस्क पर कार्य करने वाले प्रक्रिया दबाव के विरुद्ध एक संपीड़ित हेलिकल स्प्रिंग को संतुलित करता है। स्प्रिंग प्रीलोड शुरुआती बिंदु निर्धारित करता है। जब सिस्टम का दबाव उस निर्धारित दबाव से अधिक हो जाता है, तो डिस्क ऊपर उठ जाती है और वाल्व डिस्चार्ज हो जाता है। रिश्ता सीधा है: एफ_स्प्रिंग = पी_सेट × ए_डिस्क , जहां A_disc इनलेट दबाव के संपर्क में आने वाला डिस्क का प्रभावी क्षेत्र है। एक बार जब डिस्क ऊपर उठ जाती है, तो एक बड़ा क्षेत्र - अक्सर पूरा डिस्क फेस - बहते हुए तरल पदार्थ के संपर्क में आ जाता है, जिससे संपीड़ित तरल पदार्थों के लिए सुरक्षा वाल्वों में तेजी से पॉप-ओपन विशेषता आम हो जाती है।
अनुक्रम एक पूर्वानुमानित चक्र का अनुसरण करता है। जैसे ही दबाव निर्धारित बिंदु से आगे बढ़ता है, डिस्क फटने लगती है। गैस या वाष्प सेवा में, उजागर क्षेत्र में अचानक वृद्धि से डिस्क निर्धारित बिंदु से 3-5% ऊपर पूरी तरह से खुल जाती है। हालाँकि, तरल सेवा वाल्व अधिक क्रमिक उद्घाटन का उपयोग करते हैं क्योंकि तरल पदार्थ असम्पीडित होता है और अचानक पूर्ण लिफ्ट विनाशकारी जल हथौड़ा का कारण बन सकती है। अधिक दबाव की घटना कम होने के बाद, जब सिस्टम का दबाव ब्लोडाउन स्तर से नीचे चला जाता है तो वाल्व फिर से बैठ जाता है - आमतौर पर संपीड़ित तरल पदार्थों के लिए निर्धारित दबाव से 2-7% नीचे और तरल पदार्थों के लिए 10-20% नीचे।
दो आंतरिक ज्यामिति प्रदर्शन को नियंत्रित करती हैं: पारंपरिक और संतुलित धौंकनी। पारंपरिक वाल्वों में पूरा डिस्क क्षेत्र इनलेट दबाव के संपर्क में होता है, जिससे वे डिस्चार्ज पक्ष पर बैकप्रेशर के प्रति संवेदनशील हो जाते हैं। संतुलित धौंकनी डिज़ाइन डिस्क को बैकप्रेशर से अलग करने के लिए एक धौंकनी तत्व का उपयोग करते हैं, जो तब आवश्यक होता है जब राहत आउटलेट एक सामान्य फ्लेयर हेडर या एक बंद ब्लोडाउन सिस्टम से जुड़ता है। कई स्प्रिंग लोडेड सुरक्षा राहत वाल्वों को केवल आंतरिक स्प्रिंग मॉड्यूल को स्वैप करके पारंपरिक से धौंकनी में परिवर्तित किया जा सकता है - ब्राउनफील्ड अनुप्रयोगों में एक लागत-कुशल अपग्रेड पथ।
स्प्रिंग लोडेड बनाम पायलट संचालित बनाम बेलोज़ वाल्व: एक साथ-साथ तुलना
तीन राहत वाल्व प्रौद्योगिकियां बाजार पर हावी हैं, और प्रत्येक अलग-अलग बाधाओं के तहत उत्कृष्टता प्राप्त करती है। स्प्रिंग लोडेड डिज़ाइन सबसे आम हैं क्योंकि वे बिना किसी बाहरी शक्ति स्रोत के पूर्ण उद्घाटन प्रदान करते हैं और धौंकनी से सुसज्जित होने पर ऊंचे बैकप्रेशर को सहन करते हैं। इसके विपरीत, पायलट संचालित वाल्व, अपस्ट्रीम दबाव को समझने के लिए एक छोटे पायलट वाल्व का उपयोग करते हैं और मुख्य वाल्व को खोलने के लिए सिस्टम मीडिया को निर्देशित करते हैं। यह कड़ा झटका देता है - अक्सर 2% - और निर्धारित बिंदु तक लगभग पूरी क्षमता बनाए रखता है। व्यापार-बंद जटिलता है: एक पायलट वाल्व एक छोटा फिल्टर, एक सेंसिंग लाइन और अधिक संभावित रिसाव पथ जोड़ता है।
धौंकनी वाल्व, चाहे स्प्रिंग या पायलट कॉन्फ़िगरेशन में उपयोग किए जाते हैं, स्प्रिंग को ढालने और प्रक्रिया द्रव से मार्गदर्शन करने के लिए एक धातु या इलास्टोमेरिक धौंकनी जोड़ते हैं। यह संक्षारक सेवाओं में गैर-परक्राम्य है जहां स्प्रिंग के उत्पाद संदूषण के कारण तत्काल निर्धारित बिंदु बहाव हो सकता है। नीचे, एक सीधी तुलना एक विशिष्ट 2-इंच छिद्र, 150-पाउंड वर्ग भाप अनुप्रयोग के लिए प्रमुख मापदंडों को क्रमबद्ध करती है:
| पैरामीटर | स्प्रिंग लोडेड (पारंपरिक) | स्प्रिंग लोडेड (धौंकनी) | पायलट संचालित |
|---|---|---|---|
| ब्लोडाउन रेंज | 5-7% | 5-7% | 2-3% |
| बैकप्रेशर सीमा (सेट का%) | 10% | 50% | 70% |
| निर्वहन गुणांक के.डी | 0.975 | 0.975 | 0.975 |
| 90% निर्धारित दबाव पर रिसाव | शून्य (धातु सीट) | शून्य (धातु सीट) | शून्य (मुलायम या धातु सीट) |
| न्यूनतम इनलेट दबाव हानि | 3% | 3% | 1% |
| सापेक्ष स्थापित लागत | 1.0× (बेसलाइन) | 1.4× | 2.2× |
स्थिर बैकप्रेशर के साथ भाप और स्वच्छ गैस सेवाओं के लिए, स्प्रिंग लोडेड बेलोज़ वाल्व प्रदर्शन और लागत का सर्वोत्तम संतुलन प्रदान करता है। तरल सेवाओं या अनुप्रयोगों में बहुत कम रीसेट दबाव की आवश्यकता होती है, एक पायलट संचालित वाल्व प्रीमियम के लायक है। पारंपरिक स्प्रिंग लोडेड सुरक्षा राहत वाल्व स्टैंडअलोन वेंट स्टैक और गैर-संक्षारक तरल पदार्थों के लिए उपयुक्त है, जहां बैकप्रेशर निर्धारित दबाव के 10% से नीचे रहता है। डक्टाइल आयरन स्प्रिंग लोडेड रिलीफ वाल्व पानी, गैर-स्पंदनशील तरल पदार्थ और कम दबाव वाली भाप के लिए इस प्रोफ़ाइल को पूरा करें, जो धौंकनी की अतिरिक्त लागत के बिना मजबूत सुरक्षा प्रदान करता है।
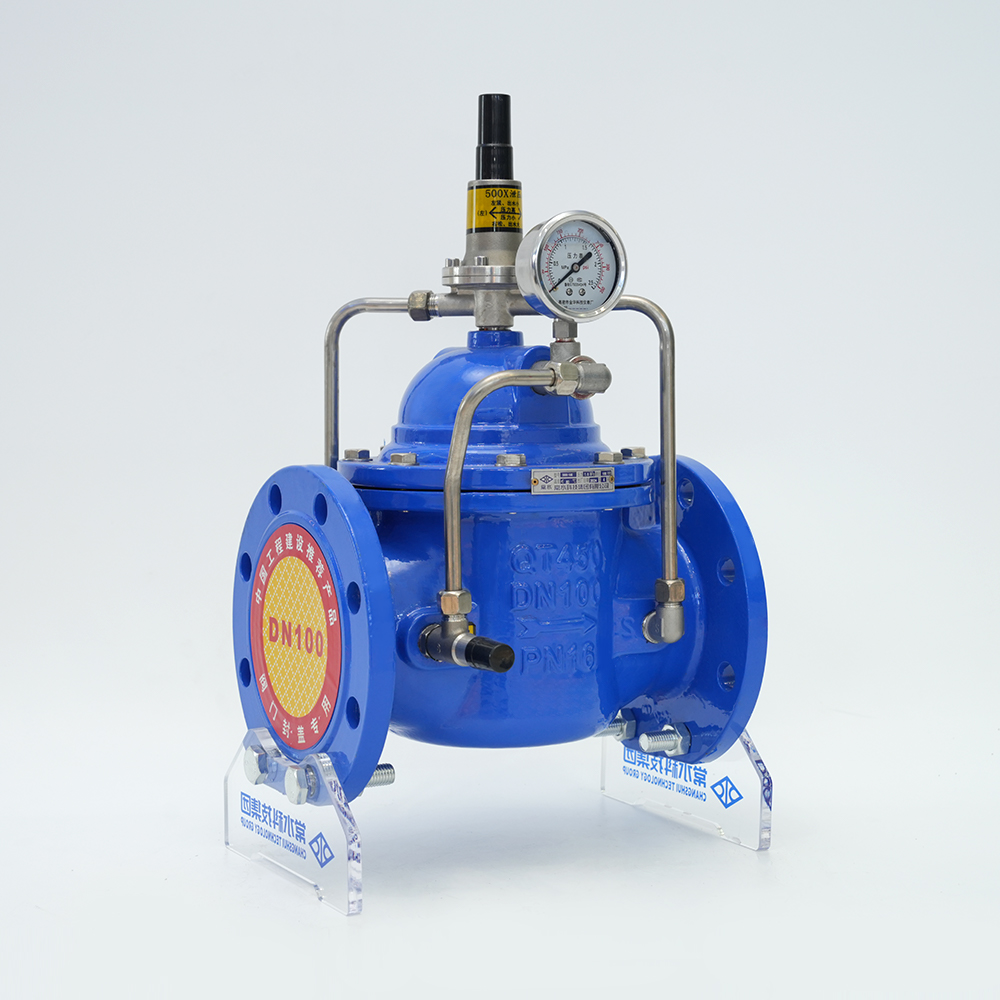
ASME सेक्शन I बनाम सेक्शन VIII: स्प्रिंग लोडेड वाल्व के लिए क्या अलग है
ASME प्रमाणीकरण एक एकल पासपोर्ट नहीं है - यह स्पष्ट रूप से भिन्न आवश्यकताओं के साथ दो समानांतर पथों में विभाजित होता है। अनुभाग I में बॉयलर शामिल हैं; धारा VIII दबाव वाहिकाओं को नियंत्रित करती है। अंतर निर्धारित दबाव सहनशीलता, ब्लोडाउन स्वीकृति विंडो और वाल्व के पास होने वाले क्षमता प्रमाणन के प्रकार पर सबसे अधिक मायने रखता है। बॉयलर हेडर के लिए सेक्शन VIII वाल्व चुनने से मॉडल नंबर सही दिखाई देने पर भी गैर-अनुपालक इंस्टॉलेशन हो सकता है।
| आवश्यकता | एएसएमई अनुभाग I (बॉयलर) | एएसएमई अनुभाग VIII (दबाव पोत) |
|---|---|---|
| दबाव सहनशीलता निर्धारित करें | ±1% (या ±15 पीएसआई, जो भी अधिक हो) | ±3% (या ≤70 psig के लिए ±2 psi) |
| ब्लोडाउन स्वीकृति बैंड | 2-4 पीएसआई (या 2-4%, विनियमन पर निर्भर करता है) | विशेष रूप से अनिवार्य नहीं; आम तौर पर 5-10% |
| क्षमता प्रमाणीकरण | प्रति यूजी-131 पूर्ण-लिफ्ट प्रवाह परीक्षण, एएसएमई-नामित पर्यवेक्षक द्वारा देखा जाना चाहिए | लाइसेंस प्राप्त इंजीनियर कार्यालय (ओएलई) क्षमता परीक्षण स्वीकार किया जाता है; कम प्रशासनिक उपरि |
| प्रति पोत वाल्व जनसंख्या | न्यूनतम एक वाल्व; एकाधिक वाल्वों की अनुमति केवल तभी दी जाती है जब संयुक्त क्षमता मांग को पूरा करती हो | एकाधिक वाल्वों की अनुमति; एमएडब्ल्यूपी के 105% तक कंपित सेट दबाव की अनुमति है |
| सामग्री प्रतिबंध | कांस्य ट्रिम के साथ कार्बन स्टील बॉडी 406°F से ऊपर हतोत्साहित; सुपरहीटर आउटलेट के लिए कच्चा लोहा निषिद्ध है | व्यापक सामग्री विकल्प; कच्चा लोहा कक्षा 125 और 250 रेटिंग तक की अनुमति है |
सेक्शन I से मुद्रित एक स्प्रिंग लोडेड सेफ्टी रिलीफ वाल्व को बिना किसी हस्तक्षेप वाले आइसोलेशन वाल्व के बॉयलर नोजल के दो फीट के भीतर स्थापित किया जाना चाहिए। धारा VIII वाल्वों को नीचे की ओर अधिक दूर रखा जा सकता है, लेकिन एक सामान्य गलती डाउनस्ट्रीम विभाजक पोत पर धारा I वाल्व स्थापित करना है। बेमेल क्षेत्राधिकार संबंधी निरीक्षण के दौरान उल्लंघन का कारण बनता है, जिसके लिए अक्सर आपातकालीन वाल्व प्रतिस्थापन की आवश्यकता होती है। सीमा रेखा पर काम करने वाली प्रणालियों के लिए - जैसे कि जिला हीटिंग प्लांट में एक बड़ा गर्म पानी भंडारण टैंक - कई इंजीनियर अतिरिक्त सुरक्षा मार्जिन के लिए अनुभाग I प्रमाणीकरण में चूक करते हैं, भले ही इसकी सख्त आवश्यकता न हो।
सामग्री चयन गाइड: कार्बन स्टील, स्टेनलेस स्टील, और पीटीएफई-लाइन वाले वाल्व
स्प्रिंग लोडेड सेफ्टी रिलीफ वाल्व की बॉडी और ट्रिम सामग्री यह निर्धारित करती है कि क्या यह संक्षारक उत्पाद के पहले बैच में जीवित रहेगा या कुछ हफ्तों के भीतर चुपचाप विफल हो जाएगा। तीन सामग्री समूह 90% औद्योगिक अनुप्रयोगों को कवर करते हैं: कार्बन स्टील (एएसटीएम ए216 डब्ल्यूसीबी), स्टेनलेस स्टील (एएसटीएम ए351 सीएफ8एम), और पीटीएफई-लाइनेड डक्टाइल आयरन। निर्णय तापमान, संक्षारण दर और क्या प्रक्रिया द्रव मामूली लौह संदूषण को सहन कर सकता है, पर निर्भर करता है।
| सेवा माध्यम | कार्बन स्टील (डब्ल्यूसीबी) | स्टेनलेस स्टील CF8M (316L समतुल्य) | पीटीएफई-लाइनेड डक्टाइल आयरन |
|---|---|---|---|
| 200°C संतृप्त भाप | हाँ; यदि घनीभूत पीएच>7 हो तो 20 साल का जीवन | हाँ; जब तक क्लोराइड मौजूद न हो, कोई अतिरिक्त लाभ नहीं | नहीं; अधिकतम सेवा तापमान 150°C |
| 25°C पर 30% हाइड्रोक्लोरिक एसिड | नहीं; संक्षारण दर >5 मिमी/वर्ष | अनुशंसित नहीं; स्थिर अम्ल में जमा होना | हाँ; शून्य धातु संपर्क |
| शुष्क नाइट्रोजन, 300 पीएसआईजी, परिवेश | हाँ; कोई संक्षारण चिंता नहीं | हाँ; अधिक विशिष्टता, अधिक लागत | जरूरत नहीं |
| 80°C पर सोडियम हाइड्रॉक्साइड 20% | हाँ; यदि अवशिष्ट तनाव मौजूद हो तो 50°C से ऊपर तनाव संक्षारण क्रैकिंग संभव है | हाँ; उत्कृष्ट प्रतिरोध | हाँ; लेकिन तापमान पर NaOH पारगमन दर सत्यापित करें |
| 90°C पर विआयनीकृत जल | हाँ; इलेक्ट्रॉनिक्स के लिए आयरन पिकअप अस्वीकार्य हो सकता है | हाँ; अल्ट्रा-प्योर सिस्टम के लिए पसंदीदा | हाँ; उपयुक्त लेकिन कम दबाव वाले अनुप्रयोगों तक सीमित |
मध्यम तापमान पर भाप, वायु और तटस्थ तरल पदार्थों के लिए कार्बन स्टील डिफ़ॉल्ट विकल्प बना हुआ है। प्रति स्थापित पाउंड इसकी लागत सबसे कम है, और स्पेयर पार्ट्स सार्वभौमिक रूप से उपलब्ध हैं। जब भी प्रक्रिया लौह संदूषण को सहन नहीं कर पाती है या जब 50 पीपीएम से ऊपर क्लोराइड मौजूद होते हैं तो स्टेनलेस स्टील को अनिवार्य किया जाता है। पीटीएफई-लाइन वाले वाल्व, जैसे नमनीय लौह गेट वाल्व पूर्ण फ़्लोरोपॉलीमर अस्तर के साथ, धातु के संपर्क को पूरी तरह से समाप्त कर दें, लेकिन तापमान और दबाव के लिए व्युत्पन्न की आवश्यकता होती है - आमतौर पर 150 डिग्री सेल्सियस पर ठंडे कामकाजी दबाव का 10%। आक्रामक एसिड या मिश्रित-रासायनिक अपशिष्ट धाराओं के लिए, पंक्तिबद्ध विकल्प अक्सर त्रैमासिक वाल्व प्रतिस्थापन से बचकर छह महीने के भीतर भुगतान करता है।
इंस्टालेशन की सर्वोत्तम प्रथाएँ: बचने के लिए 5 गंभीर गलतियाँ
यहां तक कि सबसे अच्छा कैलिब्रेटेड स्प्रिंग लोडेड सुरक्षा राहत वाल्व भी गलत तरीके से स्थापित होने पर खराब प्रदर्शन करता है। वर्षों के प्लांट ऑडिट से पाँच आवर्ती त्रुटियाँ सामने आती हैं जो राहत क्षमता से समझौता करती हैं या घिसाव में तेजी लाती हैं।
- गैर-ऊर्ध्वाधर अभिविन्यास. स्प्रिंग लोडेड सेफ्टी रिलीफ वाल्व को वास्तविक ऊर्ध्वाधर के 2 डिग्री के भीतर स्थापित किया जाना चाहिए। 3 डिग्री से अधिक की कोई भी चीज़ डिस्क को गाइड के विरुद्ध बांध देती है, जिससे खुलने में देरी होती है और ब्लोडाउन बढ़ जाता है। एक एकीकृत स्पिरिट लेवल के साथ एक माउंटिंग ब्रैकेट स्थापित करें या फ़्लैंज बोल्ट को टॉर्क करने से पहले एक लेजर संरेखण उपकरण का उपयोग करें।
- डिस्चार्ज पाइपिंग बैकप्रेशर निर्धारित दबाव के 10% से अधिक है। एक पारंपरिक वाल्व में, बैकप्रेशर सीधे डिस्क पर समापन बल में जुड़ जाता है, जिससे वास्तविक सेट बिंदु बढ़ जाता है। यदि डिस्चार्ज हेडर एक फ्लेयर सिस्टम से जुड़ता है जो ब्लोडाउन के दौरान 15 psig पर चलता है, तो 100 psig पर सेट किया गया वाल्व प्रभावी रूप से 115 psig पर खुलता है। फिक्स यह है कि बैकप्रेशर को सेट के 10% से कम रखने के लिए धौंकनी से सुसज्जित वाल्व पर स्विच किया जाए या डिस्चार्ज लाइन को बड़ा किया जाए।
- इनलेट दबाव हानि 3% से ऊपर। कोड (ASME VIII) के लिए आवश्यक है कि पोत और वाल्व इनलेट के बीच गैर-वसूली योग्य दबाव हानि निर्धारित दबाव के 3% से अधिक न हो। लंबी, कम आकार की इनलेट लाइनें या ब्लो-डाउन बाईपास के बिना फुल-बोर स्ट्रेनर आसानी से 5% से अधिक नुकसान कर सकता है, जिससे वाल्व फड़फड़ाता है - एक तेजी से खुलने-बंद होने का चक्र जो सीट और डिस्क पर हथौड़ा मारता है। सीमा के भीतर रहने के लिए इनलेट पाइप के व्यास को एक आकार तक बढ़ाएं या स्पूल के टुकड़े को छोटा करें।
- ब्लॉक वाल्व अनजाने में बंद रह गया। संरक्षित पोत और रिलीफ वाल्व इनलेट के बीच स्थापित किसी भी स्टॉप वाल्व को लॉक किया जाना चाहिए या कार से सील किया जाना चाहिए और मासिक रूप से निरीक्षण किया जाना चाहिए। एएसएमई मामले के इतिहास में एक भी चूके हुए लॉक-आउट के कारण कई बॉयलर विस्फोट हुए हैं। यदि संभव हो तो नियंत्रण कक्ष डीसीएस से जुड़े निकटता सेंसर का उपयोग करें।
- असंगत वातावरण के साथ स्प्रिंग सामग्री का मिश्रण। मानक स्प्रिंग स्टील (क्रोम-सिलिकॉन) 50 पीपीएम से ऊपर एच2एस सेवा में तेजी से खराब हो जाता है, जिससे स्प्रिंग शिथिल हो जाता है और सेट पॉइंट खिसक जाते हैं। खट्टा सेवा में, इनकोनेल एक्स-750 या हास्टेलॉय सी-276 स्प्रिंग्स निर्दिष्ट करें। $600 का योजक $6,000 के वाल्व की सुरक्षा करता है और, इससे भी महत्वपूर्ण बात यह है कि, इसके पीछे मिलियन-डॉलर का जहाज।
सामान्य विफलताओं का निवारण: रिसाव, बकबक, और सीट घिसाव
जब स्प्रिंग लोडेड सेफ्टी रिलीफ वाल्व निर्धारित दबाव के 85% पर लीक होने लगता है या परीक्षण के दौरान चटकने लगता है, तो मूल कारण लगभग हमेशा यांत्रिक होता है - अंशांकन त्रुटि नहीं। व्यवस्थित समस्या निवारण एक तार्किक श्रृंखला का अनुसरण करता है: सीट रिसाव, डिस्क अस्थिरता (बकबक), फिर सामग्री का क्षरण।
| लक्षण | सबसे संभावित कारण | सुधारात्मक कार्रवाई |
|---|---|---|
| परिवेश के तापमान पर निर्धारित दबाव से नीचे वाल्व लीक होता है | सीट और डिस्क के बीच फंसा विदेशी कण; या थर्मल साइक्लिंग के बाद सीट का गलत संरेखण | नोजल सीट लैप का गर्म टॉर्क निष्पादित करें; नाइट्रोजन के साथ इनलेट को फ्लश करें। यदि रिसाव बना रहता है, तो नीली रोशनी के तहत सीट की समतलता का निरीक्षण करें और डिस्क को फिर से लैप करें या बदलें। |
| तरल सेवा के दौरान वाल्व का चटकना या फड़फड़ाना | इनलेट दबाव हानि 3% से अधिक है (इंस्टॉलेशन गलती #3 देखें) या डिस्क/लिफ्ट तंत्र सिस्टम स्पंदन के साथ प्रतिध्वनित होता है | इनलेट लाइन व्यास बढ़ाएँ; चौड़े ब्लोडाउन बैंड के साथ एक पल्सेशन डैम्पर या नरम स्प्रिंग जोड़ें। लगातार तरल बकबक के लिए, भिगोना बढ़ाने के लिए नरम-सीट वाली डिस्क में परिवर्तित करने पर विचार करें। |
| तार से खींची गई धारियों के साथ सीट घिस गई | तरल सेवा में आंशिक उद्घाटन के दौरान गुहिकायन; या भाप लाइनों में चमकता हुआ संघनन | गुहिकायन को रोकने के लिए न्यूनतम बैकप्रेशर बनाए रखने के लिए डाउनस्ट्रीम बैकप्रेशर रेगुलेटर स्थापित करें। स्टेलाइट 6 हार्ड-फ़ेस्ड सीट और डिस्क में अपग्रेड करें। |
| स्प्रिंग सेट प्वाइंट 5% से नीचे चला गया है | स्प्रिंग थकान या तनाव विश्राम, अक्सर स्प्रिंग की रेटिंग से ऊपर के तापमान के संपर्क में आने से (आमतौर पर क्रोम-सिलिकॉन के लिए 450°F) | स्प्रिंग को उच्च-तापमान मिश्र धातु (इन्कोनेल 718) से बदलें। सत्यापित करें कि बोनट वेंटिलेशन आसन्न पाइपिंग से गर्मी को सोखने से रोकता है। सेट किए गए दबाव को रीसेट करें और गवाह-टैग करें। |
| धौंकनी टूटना (धौंकनी वाल्व) | अत्यधिक फुल-स्ट्रोक चक्रों से होने वाली थकान; या धौंकनी के अंदर फंसे कंडेनसेट से रासायनिक हमला | धौंकनी तत्व बदलें. फंसे हुए तरल पदार्थ को बाहर निकालने के लिए बोनट में एक नाली छेद जोड़ें। हर छह महीने में सेवा आवृत्ति निरीक्षण बढ़ाने पर विचार करें। |
किसी भी महत्वपूर्ण मरम्मत के बाद - सीट को लैप करना, स्प्रिंग को बदलना, या डिस्क को बदलना - वाल्व को रीसेट किया जाना चाहिए और प्रमाणित परीक्षण स्टैंड पर परीक्षण किया जाना चाहिए। अनुपालन के लिए दुकान की हवा के साथ एक साधारण बेंच परीक्षण पर्याप्त नहीं है। एएसएमई-प्रमाणित मरम्मत सुविधा मूल राष्ट्रीय बोर्ड निरीक्षण कोड (एनबी-23) प्रक्रियाओं के अनुसार नाइट्रोजन या भाप का उपयोग करके पूर्ण सेट-दबाव और सीट-जकड़न परीक्षण करेगी। कई संयंत्र एक अतिरिक्त स्प्रिंग लोडेड सुरक्षा राहत वाल्व को घूर्णन के आधार पर शेड्यूल करते हैं, जिससे हटाए गए वाल्व को ओवरहाल के लिए बाहर जाने पर वास्तविक प्रतिस्थापन की अनुमति मिलती है, जो प्रक्रिया डाउनटाइम को कम करता है।
लागत विश्लेषण: आयातित बनाम घरेलू वाल्वों के स्वामित्व की कुल लागत
2-इंच स्प्रिंग लोडेड सेफ्टी रिलीफ वाल्व का खरीद मूल्य सामग्री और प्रमाणन के आधार पर $400 से $3,000 तक होता है। 10 साल के परिचालन जीवन में, प्रारंभिक खरीद कुल लागत का केवल 12-15% होती है। सेवा अदला-बदली, स्पेयर पार्ट्स, और एक अनियोजित आउटेज बौनी खरीद बचत। एक सच्ची टीसीओ तुलना में प्रारंभिक लागत, स्पेयर पार्ट की उपलब्धता, तकनीकी सहायता प्रतिक्रिया समय और ओवरहाल के बीच अपेक्षित अंतराल की तुलना होनी चाहिए।
| लागत घटक | आयातित वाल्व (विशिष्ट सुदूर-पूर्व स्रोत) | घरेलू वाल्व (जैसे, 500X श्रृंखला) |
|---|---|---|
| प्रारंभिक वाल्व खरीद | $1,200 | $1,800 |
| स्पेयर पार्ट्स (सॉफ्ट सामान का एक सेट, स्प्रिंग, डिस्क) | $900 (60 दिन की लीड टाइम) | $450 (देश में भंडारित) |
| वार्षिक निरीक्षण और पुन: प्रमाणन (5 वर्षों में 2 चक्र) | $600 (तृतीय-पक्ष प्रयोगशाला को भेजा गया; 4-सप्ताह का टर्नअराउंड) | $400 (प्रमाणित स्थानीय सेवा केंद्र; 5-दिन का टर्नअराउंड) |
| अनियोजित आउटेज लागत - 5 वर्षों में एक विफलता मानते हुए (श्रम हानि उत्पादन, 36 घंटे) | $14,000 (विलंबित स्पेयर पार्ट्स की खराबी बढ़ जाती है) | $8,000 (एक्सप्रेस पार्ट शिपमेंट से आउटेज 18 घंटे कम हो जाता है) |
| तकनीकी सहायता (इंजीनियरिंग कॉल, फ़ील्ड सलाहकार) | $0 (सीमित ईमेल समर्थन, भाषा अवरोध) | $0 (4 घंटे के भीतर प्रत्यक्ष इंजीनियर प्रतिक्रिया) |
| कुल 5-वर्षीय टीसीओ | $16,700 | $10,650 |
घरेलू विकल्प 50% अधिक प्रारंभिक कीमत के बावजूद 36% कम कुल लागत दिखाता है। स्विंग कारक डाउनटाइम है: एक स्पेयर पार्ट के गायब होने के कारण हुई 36 घंटे की एक भी कटौती 15 साल की खरीद-मूल्य बचत को मिटा देती है। 5,000 डॉलर प्रति घंटे उत्पाद का उत्पादन करने वाले एक रासायनिक संयंत्र में, गणित और भी अधिक असंतुलित हो जाता है। कई संयंत्र विश्वसनीयता प्रबंधक अब 24 घंटे की गारंटी के साथ साइट पर या क्षेत्रीय गोदाम में संग्रहीत प्रत्येक महत्वपूर्ण सेवा के लिए एक पूर्ण अतिरिक्त वाल्व की स्थानीय सूची अनिवार्य करते हैं। यह रणनीति प्रभावी ढंग से जोड़ी बनाती है स्टेनलेस स्टील फ़्लैंग्ड गेट वाल्व अलगाव और एक समर्पित राहत वाल्व स्किड के लिए, यह सुनिश्चित करना कि एक भी इकाई की विफलता कभी भी सुरक्षा परत को अलग नहीं करती है।