
 中文简体
जब आप एक महत्वपूर्ण प्रक्रिया लाइन के लिए वाल्व निर्दिष्ट करते हैं, तो एक विश्वसनीय शटडाउन और एक खतरनाक क्रॉसओवर के बीच का अंतर अक्सर प्रति मिनट कुछ मिलीलीटर रिसाव तक कम हो जाता है। वाल्व रिसाव परीक्षण एक व्यवस्थित सत्यापन है कि एक वाल्व में दबाव के तहत प्रक्रिया द्रव शामिल हो सकता है - वायुमंडल में भागने से और बंद समापन तत्व से गुजरने से। यह मार्गदर्शिका दो मूलभूत रिसाव पथों, विनिर्माण और रखरखाव में उपयोग की जाने वाली परीक्षण विधियों, तकनीकी विशिष्टताओं में आपके सामने आने वाले प्रमुख उद्योग मानकों और आपूर्तिकर्ता के गुणवत्ता आश्वासन कार्यक्रम का मूल्यांकन करने के लिए इस ज्ञान का उपयोग कैसे करें, इसकी व्याख्या करती है।
वाल्व रिसाव परीक्षण क्या है और यह क्यों महत्वपूर्ण है?
वाल्व रिसाव परीक्षण एक वाल्व में उसकी दबाव सीमा की अखंडता और उसके समापन तंत्र की प्रभावशीलता को सत्यापित करने के लिए एक परीक्षण माध्यम का नियंत्रित अनुप्रयोग है। यह यह पुष्टि करने के लिए किया जाता है कि वाल्व सेवा में प्रवेश करने से पहले धातुकर्म सुदृढ़ता, विनिर्माण गुणवत्ता और कार्यात्मक प्रदर्शन आवश्यकताओं को पूरा करता है।
वाल्व में रिसाव दो श्रेणियों में से एक में आता है:
- बाहरी रिसाव -वाल्व के आंतरिक भाग से बॉडी, बोनट, स्टेम सील या संयुक्त गास्केट के माध्यम से आसपास के वातावरण में बाहर निकलना। यह प्रकार किसी भी मात्रा में सदैव अस्वीकार्य है।
- आंतरिक रिसाव - बंद क्लोजर तत्व (डिस्क, बॉल, गेट, या प्लग) के माध्यम से उच्च-दबाव पक्ष से निम्न-दबाव पक्ष तक गुजरने वाला माध्यम। यह प्रकार स्वीकृति सीमाओं द्वारा शासित होता है जो वाल्व प्रकार, सीलिंग सामग्री और शासी मानक के अनुसार भिन्न होता है।
अनियंत्रित रिसाव के प्रत्यक्ष परिचालन परिणाम होते हैं। हीट एक्सचेंजर ट्रेन में लीक होने वाले आइसोलेशन वाल्व के कारण संयंत्र को अनिर्धारित रूप से बंद करना पड़ता है। एक गुजरने वाला भाप वाल्व लगातार ऊर्जा बर्बाद करता है। हाइड्रोकार्बन या विषाक्त मीडिया सेवा में, कोई भी रिसाव पथ कार्मिक सुरक्षा और पर्यावरण अनुपालन का मुद्दा बन जाता है। इन कारणों से, रिसाव परीक्षण एक औपचारिकता नहीं है - यह वाल्व के डिजाइन और उसके क्षेत्र परिनियोजन के बीच प्राथमिक गुणवत्ता द्वार है। एपीआई 598 और आईएसओ 5208 मानक दुनिया भर में वाल्व विनिर्देशों में सबसे अधिक संदर्भित परीक्षण प्रक्रियाओं और स्वीकृति मानदंडों को परिभाषित करते हैं।
शेल टेस्ट बनाम सीट लीक टेस्ट: रिसाव के दो प्रकार
निर्माता और निरीक्षण कर्मी दो रिसाव पथों का स्वतंत्र रूप से, एक निश्चित क्रम में और विभिन्न स्वीकृति मानदंडों के आधार पर मूल्यांकन करते हैं।
शैल परीक्षण (दबाव सीमा अखंडता)
शेल परीक्षण, जिसे बॉडी टेस्ट भी कहा जाता है, यह सत्यापित करता है कि वाल्व के दबाव वाले हिस्से - बॉडी, बोनट और उनके जोड़ - दृश्यमान बाहरी रिसाव के बिना ऊंचे दबाव का सामना कर सकते हैं। पानी विशिष्ट परीक्षण माध्यम है। एपीआई 598 के अनुसार, परीक्षण दबाव आमतौर पर निर्दिष्ट तापमान पर वाल्व के रेटेड दबाव का 1.5 गुना होता है। स्वीकृति मानदंड स्पष्ट है: कोई दृश्यमान रिसाव नहीं अनुमति है. किसी भी तरह का रोना, पसीना आना या बाहरी सतहों पर बूंदों का बनना विफलता का कारण बनता है। बड़े और उच्च दबाव वाले वाल्वों को दबाव को स्थिर करने और धीमी रिसाव को प्रकट करने के लिए आनुपातिक रूप से लंबे समय तक धारण करने की आवश्यकता होती है।
सीट लीक टेस्ट (क्लोजर एलिमेंट टाइटनेस)
सीट रिसाव परीक्षण सीट के छल्ले के खिलाफ बंद क्लोजर तत्व की सीलिंग प्रभावशीलता की पुष्टि करता है। यहीं पर "शून्य रिसाव" दावों की जांच की जानी चाहिए। स्वीकार्य रिसाव दर तीन कारकों पर निर्भर करती है:
- वाल्व प्रकार -गेट वाल्व और बॉल वाल्व आम तौर पर समान सीलिंग सामग्री वाले बटरफ्लाई वाल्व की तुलना में अधिक सख्त शटऑफ प्राप्त करते हैं।
- सीलिंग सामग्री -इलास्टोमेरिक सीटें (ईपीडीएम, पीटीएफई, नाइट्राइल) एपीआई 598 सॉफ्ट-सीट मानदंड के तहत अनिवार्य रूप से शून्य रिसाव को पूरा कर सकती हैं, जबकि मेटल-टू-मेटल सीटें छोटी लेकिन मापने योग्य रिसाव दरों की अनुमति देती हैं।
- शासी मानक -एपीआई 598 प्रत्येक वाल्व प्रकार और नाममात्र आकार के लिए अधिकतम स्वीकार्य रिसाव निर्दिष्ट करता है; ISO 5208 दर वर्गों का एक व्यापक सेट प्रदान करता है जिसे क्रेता चुन सकता है।
सीट रिसाव परीक्षण शुरू होने से पहले शेल परीक्षण पूरा किया जाना चाहिए और स्वीकार किया जाना चाहिए, क्योंकि दबाव सीमा में दोष आंतरिक रिसाव के किसी भी बाद के माप को अमान्य कर देगा। सीलिंग अखंडता किसी विशिष्ट उत्पाद परिवार को कैसे प्रभावित करती है, इसके उदाहरण के लिए विचार करें धीमी गति से बंद होने वाले चेक वाल्व डिज़ाइन , जहां सीट रिसाव सीधे पंपिंग सिस्टम में बैकफ्लो रोकथाम और वॉटर हैमर नियंत्रण को प्रभावित करता है।
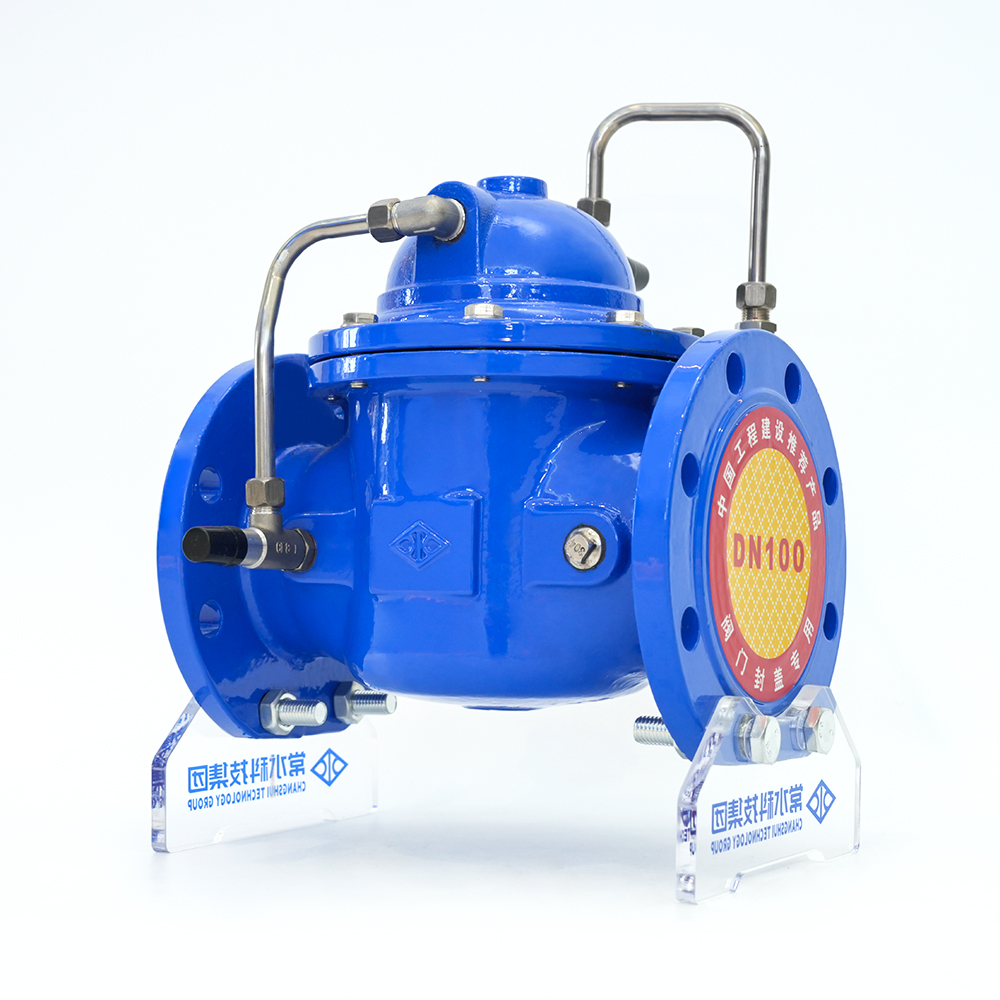 डक्टाइल आयरन स्लो क्लोजिंग चेक वाल्व 300X-16Q आपूर्तिकर्ता, OEM/ODM कंपनी - चान चांगशुई चीन की कस्टम डक्टाइल आयरन स्लो क्लोजिंग चेक वाल्व 300X-16Q आपूर्तिकर्ता और OEM/ODM स्लो क्लोजिंग चेक वाल्व 300X-16Q कंपनी है,... उत्पाद देखें →
हाइड्रोस्टैटिक बनाम वायवीय रिसाव परीक्षण: सही माध्यम का चयन
परीक्षण माध्यम - तरल या गैस - का चुनाव सुरक्षा, संवेदनशीलता और परीक्षण व्यावहारिकता पर निर्णायक प्रभाव डालता है। कोई भी विधि सार्वभौमिक रूप से श्रेष्ठ नहीं है; सही चयन वाल्व की सेवा स्थिति, आवश्यक रिसाव का पता लगाने की सीमा और परीक्षण वातावरण पर निर्भर करता है।
| पैरामीटर | हाइड्रोस्टेटिक परीक्षण | वायवीय परीक्षण |
|---|---|---|
| विशिष्ट माध्यम | पानी, कभी-कभी जंगरोधी योजकों के साथ | वायु, नाइट्रोजन, या अक्रिय गैस |
| रिसाव का पता लगाने की संवेदनशीलता | मध्यम; बड़े छिद्रों पर तरल प्रवाह दिखाई देता है | ऊँचा; गैस सूक्ष्म मार्गों से निकलती है और साबुन के घोल से इसका पता लगाया जा सकता है |
| सुरक्षा जोखिम | निम्न; द्रव असंपीड्यता के कारण संग्रहित ऊर्जा न्यूनतम है | ऊँचा; संपीड़ित गैस महत्वपूर्ण ऊर्जा संग्रहीत करती है; विफलता विस्फोटक हो सकती है |
| परीक्षण दबाव अभ्यास | आमतौर पर 1.5 × रेटेड दबाव | प्रक्रियात्मक सुरक्षा उपायों के अनुसार आमतौर पर 1.1 × रेटेड दबाव या कम |
| प्राथमिक अनुप्रयोग | अधिकांश औद्योगिक वाल्वों के लिए फ़ैक्टरी शेल और सीट परीक्षण | ऑक्सीजन सेवा, स्वच्छ सूखी गैस प्रणाली, और जहां अवशिष्ट तरल निषिद्ध है |
पानी, भाप, तेल और गैस पाइपलाइनों में अधिकांश वाल्व प्रकारों के लिए, हाइड्रोस्टैटिक परीक्षण पसंदीदा फ़ैक्टरी विधि है। पानी सस्ता, सुरक्षित और आसानी से निपटान योग्य है। प्राथमिक दोष परीक्षण के बाद वाल्व के अंदरूनी हिस्सों को सुखाने और संरक्षित करने की आवश्यकता है, विशेष रूप से कार्बन स्टील और डक्टाइल आयरन बॉडी के लिए। वायवीय परीक्षण उन सेवाओं के लिए आरक्षित है जहां नमी संदूषण को बर्दाश्त नहीं किया जा सकता है - जैसे ऑक्सीजन आपूर्ति लाइनें, उच्च शुद्धता गैस सिस्टम, या क्रायोजेनिक अनुप्रयोग। यदि वायवीय परीक्षण की आवश्यकता है, तो आपको यह सुनिश्चित करना चाहिए कि परीक्षण क्षेत्र को बैरिकेड किया गया है, कर्मियों को बाहर रखा गया है, और विनियमित आपूर्ति के साथ दबाव धीरे-धीरे बढ़ाया जाता है। गैस परीक्षण की उच्च संवेदनशीलता हीलियम मास स्पेक्ट्रोमेट्री अनुप्रयोगों में बहुत छोटी सीट लीक का पता लगाने के लिए इसे पसंदीदा तरीका बनाती है, हालांकि ऐसे तरीकों का उपयोग आमतौर पर मानक औद्योगिक उत्पादों के बजाय विशेष वाल्वों के लिए किया जाता है।
मुख्य रिसाव परीक्षण मानक: एपीआई 598, आईएसओ 5208, और उससे आगे
रिसाव परीक्षण मानकों के पदानुक्रम को समझने से आपको अपने आवेदन के लिए सही परीक्षण निर्दिष्ट करने में मदद मिलती है और आपको आपूर्तिकर्ता से उनकी फ़ैक्टरी परीक्षण प्रक्रियाओं के बारे में सही प्रश्न पूछने में भी मदद मिलती है। ये मानक दायरे, परीक्षण दबाव, होल्ड समय और रिसाव वर्गीकरण में भिन्न हैं।
एपीआई 598 - वाल्व निरीक्षण और परीक्षण
एपीआई 598 आइसोलेशन वाल्व-गेट, ग्लोब, बॉल, चेक और बटरफ्लाई वाल्व के निरीक्षण और परीक्षण के लिए सबसे व्यापक रूप से इस्तेमाल किया जाने वाला मानक है। यह परीक्षण दबाव (शेल के लिए 1.5× रेटिंग, सीट के लिए 1.1×), होल्ड अवधि और रिसाव दर तालिकाओं को निर्दिष्ट करता है। सॉफ्ट-सीटेड वाल्वों के लिए, एपीआई 598 को अनिवार्य रूप से शून्य रिसाव की आवश्यकता होती है। मेटल-सीटेड वाल्वों के लिए, वाल्व के आकार और प्रकार के आधार पर एक छोटी स्वीकार्य रिसाव दर की अनुमति है।
आईएसओ 5208 - औद्योगिक वाल्व: दबाव परीक्षण
आईएसओ 5208 दर ए (कोई पता लगाने योग्य रिसाव नहीं) से दर एफ और उससे आगे तक निर्दिष्ट रिसाव दरों के साथ एक अधिक बारीक वर्गीकरण प्रणाली पेश करता है। यह लचीलापन खरीदार को एकल डिफ़ॉल्ट स्वीकार करने के बजाय, उनकी सेवा आवश्यकता से मेल खाने वाली रिसाव दर का चयन करने की अनुमति देता है। उदाहरण के लिए, दर ए को उच्च-अखंडता अलगाव के लिए निर्दिष्ट किया गया है, जबकि दर डी या ई गैर-महत्वपूर्ण सेवाओं के लिए स्वीकार्य हो सकती है जहां सीट की थोड़ी सी कमी को सहन किया जा सकता है। दर पर स्पष्ट रूप से सहमति होनी चाहिए और खरीद विनिर्देश में लिखा जाना चाहिए।
एएसएमई बी16.34 - वाल्व: फ्लैंग्ड, थ्रेडेड और वेल्डेड एंड
एएसएमई बी16.34 मुख्य रूप से फ्लैंग्ड और थ्रेडेड वाल्वों के लिए दबाव-तापमान रेटिंग और आयामी मानकों को परिभाषित करता है। इसमें शेल परीक्षण की आवश्यकताएं शामिल हैं, लेकिन यह व्यापक सीट रिसाव स्वीकृति तालिकाएं प्रदान नहीं करता है। इसलिए, जब कोई विनिर्देश एएसएमई बी16.34 का हवाला देता है, तो सीट रिसाव परीक्षण मानदंड आमतौर पर परियोजना विनिर्देश में शामिल एपीआई 598 या आईएसओ 5208 से लिया जाता है।
एमएसएस एसपी-61 - स्टील वाल्वों का हाइड्रोस्टेटिक परीक्षण
एमएसएस एसपी-61 स्टील वाल्वों के लिए एक लंबे समय से स्थापित परीक्षण मानक है। इसका दायरा एपीआई 598 के समान है, एपीआई 598 से सीधे तुलना करने पर होल्ड समय और स्वीकृति मानदंड में थोड़ा अंतर मौजूद है। व्यवहार में, एपीआई 598 ने अधिकांश आधुनिक विशिष्टताओं में एमएसएस एसपी-61 को हटा दिया है, लेकिन आप अभी भी विरासत परियोजना दस्तावेज़ीकरण में एमएसएस एसपी-61 का सामना कर सकते हैं।
एएनएसआई एफसीआई 70-2 - नियंत्रण वाल्व सीट रिसाव
एएनएसआई एफसीआई 70-2 (जिसे आईईसी 60534-4 के रूप में भी जाना जाता है) आइसोलेशन वाल्व के बजाय नियंत्रण वाल्व पर लागू होता है। यह छह रिसाव वर्गों (कक्षा I से VI) को परिभाषित करता है जो विभिन्न सीलिंग निर्माणों के अनुरूप हैं, कक्षा I (बिना किसी निर्दिष्ट परीक्षण वाली धातु सीट) से कक्षा VI (अनिवार्य रूप से शून्य रिसाव के साथ नरम सीट) तक। यदि आप एक मॉड्यूलेटिंग वाल्व निर्दिष्ट कर रहे हैं, तो यह मानक गवर्निंग सीट लीकेज विनिर्देश के रूप में एपीआई 598 को प्रतिस्थापित करता है।
लागू मानक का चयन करते समय, वाल्व प्रकार (अलगाव बनाम नियंत्रण), उद्योग क्षेत्र (रिफाइनिंग, पानी, रसायन, बिजली), और खरीदार के परियोजना विनिर्देश पर विचार करें। के लिए एपीआई 598 अनुप्रयोगों में फ़्लैंग्ड बॉल वाल्व सीट लीक परीक्षण एक अनिवार्य फ़ैक्टरी स्वीकृति कदम है जो क्रेता द्वारा अपेक्षित सीलिंग प्रदर्शन को मान्य करता है।
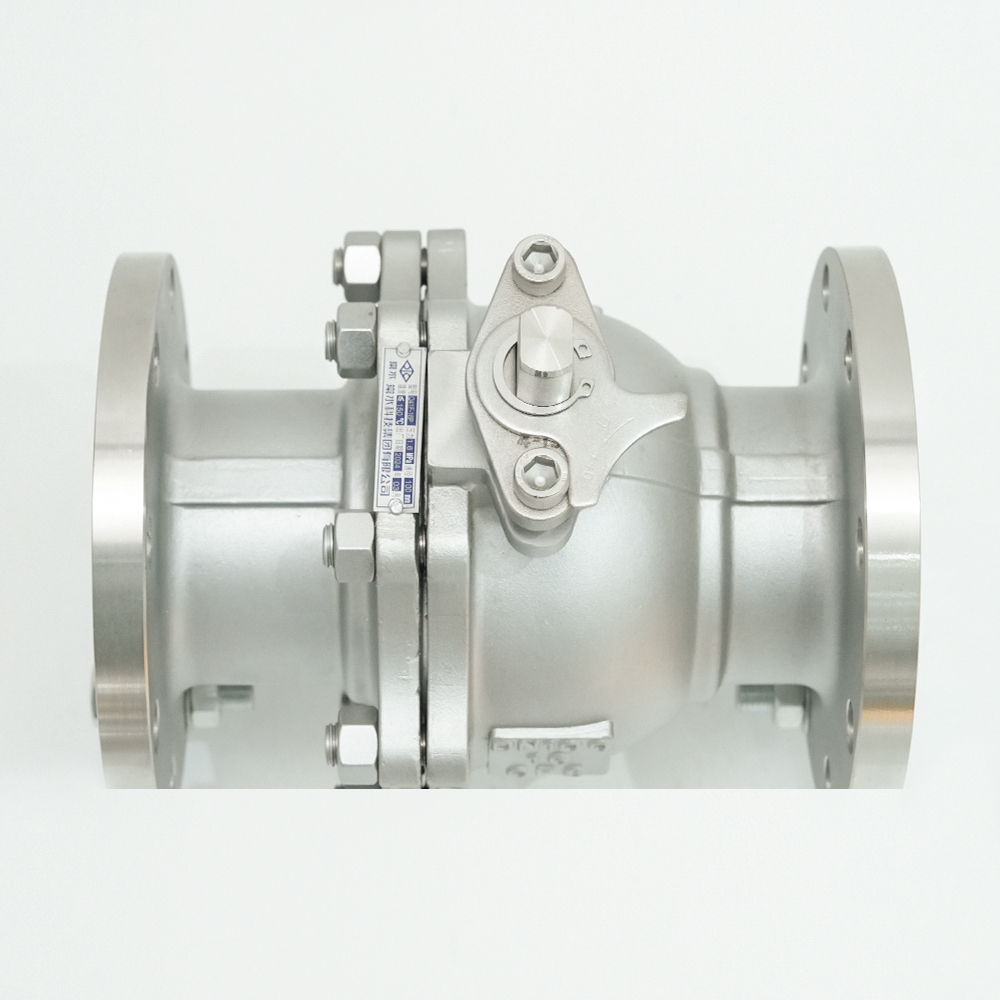 स्टेनलेस स्टील फ्लैंज बॉल वाल्व Q41F-16P आपूर्तिकर्ता, OEM/ODM कंपनी - चांगशू चांगशुई चीन कस्टम स्टेनलेस स्टील फ्लैंज बॉल वाल्व Q41F-16P आपूर्तिकर्ता है और OEM/ODM स्टेनलेस स्टील फ्लैंज बॉल वाल्व Q41F-16P कॉम... उत्पाद देखें →
चरण-दर-चरण वाल्व रिसाव परीक्षण प्रक्रिया
एक मानक फ़ैक्टरी रिसाव परीक्षण एक तार्किक अनुक्रम का पालन करता है जो वाल्व को नुकसान पहुंचाने के जोखिम को कम करते हुए दोषों का पता लगाने की संभावना को अधिकतम करता है। निम्नलिखित चरण हाइड्रोस्टैटिक परीक्षण के लिए सामान्य उद्योग अभ्यास को दर्शाते हैं:
- वाल्व तैयार करें. वाल्व के अंदरूनी हिस्से से सभी विदेशी सामग्री, स्केल, गंदगी और मशीनिंग चिप्स हटा दें। सीलिंग सतहों को सावधानीपूर्वक साफ करें। पुष्टि करें कि वाल्व पूरी तरह से बंद स्थिति में है।
- माउंट करें और भरें. खुले फ्लैंजों पर रिक्त स्थान या प्लग के साथ वाल्व को परीक्षण स्थिरता से जोड़ें। वाल्व गुहा को परीक्षण माध्यम से पूरी तरह से भरें, यह सुनिश्चित करते हुए कि सभी हवा उच्चतम बिंदु से बाहर निकलती है।
- शैल परीक्षण. वाल्व पर निर्धारित मान (आमतौर पर 1.5× रेटेड दबाव) तक दबाव डालें। आवश्यक अवधि के लिए होल्ड करें—एपीआई 598 छोटे वाल्वों के लिए 15 सेकंड (डीएन ≤ 50) से लेकर बड़े वाल्वों (डीएन ≥ 600) के लिए 120 सेकंड तक होल्ड समय निर्दिष्ट करता है। बॉडी, बोनट और स्टेम सील क्षेत्रों सहित संपूर्ण बाहरी सतह का निरीक्षण करें। कोई भी दृश्यमान रिसाव अस्वीकृति का आधार है।
- दबाव कम करें और सीट परीक्षण के लिए तैयारी करें। दबाव को बाहर निकालें, फिर वाल्व को ऐसे उन्मुख करें कि बंद करने वाला तत्व आवश्यक पक्ष से परीक्षण माध्यम प्राप्त करने के लिए स्थित हो। द्विदिश वाल्वों के लिए, यदि डिज़ाइन में पसंदीदा बैठने की दिशा नहीं है, तो निर्माता एक दिशा में सीट परीक्षण कर सकता है।
- सीट लीक परीक्षण. वाल्व को सीट परीक्षण दबाव (आमतौर पर 1.1× रेटेड दबाव) पर दोबारा दबाव डालें। सॉफ्ट-सीटेड वाल्वों के लिए, स्वीकृति मानदंड कोई दृश्यमान रिसाव नहीं है। मेटल-सीटेड वाल्वों के लिए, डाउनस्ट्रीम वेंट के माध्यम से रिसाव को इकट्ठा करें और इसे गवर्निंग मानक से स्वीकार्य दर के विरुद्ध मापें।
- परिणाम रिकॉर्ड करें. परीक्षण माध्यम, परीक्षण दबाव, धारण समय, देखे गए रिसाव, परिवेश का तापमान और ऑपरेटर के नाम का दस्तावेजीकरण करें। यह रिकॉर्ड फ़ैक्टरी परीक्षण प्रमाणपत्र का आधार है।
- परीक्षण के बाद की हैंडलिंग. परीक्षण माध्यम को सूखा दें, वाल्व गुहा को सुखा लें, और जहां आवश्यक हो वहां संक्षारण सुरक्षा लागू करें। इलास्टोमेरिक सीटों वाले वाल्वों के लिए, सुनिश्चित करें कि कोई भी अवशिष्ट पानी लंबे समय तक सीलिंग सामग्री के संपर्क में न रहे।
वाल्व रिसाव परीक्षण में सामान्य गलतियाँ और भ्रांतियाँ
यहां तक कि एक अच्छी तरह से लिखित प्रक्रिया के साथ, कुछ आवर्ती त्रुटियां लीक परीक्षण की वैधता को कमजोर कर सकती हैं। इन नुकसानों के बारे में जागरूकता से निर्माताओं और निरीक्षकों दोनों को परीक्षण अखंडता बनाए रखने में मदद मिलती है।
उत्पादन में तेजी लाने के लिए होल्ड टाइम को छोटा करना
कुछ सेकंड का एक संक्षिप्त परीक्षण एक स्पष्ट बाढ़ को प्रकट कर सकता है, लेकिन यह विश्वसनीय रूप से एक छोटी सी दरार या अपूर्ण सीट के माध्यम से धीमी गति से रिसाव को उजागर नहीं कर सकता है। एपीआई 598 और आईएसओ 5208 में निर्दिष्ट होल्ड समय दबाव को स्थिर करने और सूक्ष्म रिसाव को दृश्यमान बनाने की अनुमति देने के लिए मौजूद है। निर्दिष्ट अवधि से विचलन को प्रक्रिया विफलता माना जाना चाहिए, न कि उत्पादन दक्षता में सुधार।
सेवा शर्तों के साथ परीक्षण माध्यम संवेदनशीलता को भ्रमित करना
समान दबाव पर किए जाने पर पानी के साथ हाइड्रोस्टेटिक परीक्षण वायवीय परीक्षण की तुलना में कम संवेदनशील होता है, क्योंकि पानी की उच्च चिपचिपाहट और सतह तनाव सूक्ष्म मार्गों के माध्यम से प्रवाह का विरोध करता है। यह हाइड्रोस्टैटिक परीक्षण को गलत नहीं बनाता है - यह अधिकांश फैक्ट्री परीक्षणों के लिए सही तरीका है - लेकिन इसका मतलब यह है कि एक वाल्व जो कम दबाव पर वायु परीक्षण पास करता है वह अभी भी उच्च दबाव पर हाइड्रोस्टैटिक परीक्षण में विफल हो सकता है, और इसके विपरीत। परीक्षण माध्यम को जोखिम प्रोफ़ाइल और सेवा अनुप्रयोग से मेल खाना चाहिए।
सीलिंग सतहों को साफ किए बिना परीक्षण करना
ग्रिट, मशीनिंग मलबा, या वाल्व सीट पर स्केल रिसाव पथ को छिपा सकता है, जिससे एक गलत "पास" परिणाम प्राप्त होता है जो वाल्व के सेवा में होने और मलबे के बह जाने के बाद ही गायब हो जाता है। आंतरिक सतहों को साफ करना और किनारों को सील करना एक अनिवार्य शर्त है, वैकल्पिक कदम नहीं।
शेल और सीट परीक्षणों के बीच अंतर को नजरअंदाज करना
एक वाल्व जो शेल परीक्षण पास करता है वह सीट की जकड़न के लिए योग्य नहीं है, और एक वाल्व जो कम दबाव पर सीट परीक्षण पास करता है उसने अपनी दबाव सीमा की अखंडता को साबित नहीं किया है। प्रत्येक परीक्षण एक अलग संपत्ति का सत्यापन करता है और उसकी अपनी स्वीकृति सीमा होती है।
परीक्षण दबाव पर तापमान के प्रभाव की अनदेखी
संदर्भ तापमान के लिए हाइड्रोस्टैटिक परीक्षण दबाव स्थापित किए जाते हैं। यदि परीक्षण के दौरान परीक्षण तरल गर्म हो जाता है - पंपिंग ऊर्जा या परिवेशी परिस्थितियों के कारण - दबाव इच्छित मूल्य से ऊपर बढ़ सकता है। इसके विपरीत, एक ठंडा तरल प्रदर्शित दबाव को कम कर सकता है, जिससे झूठी विफलता हो सकती है। दबाव रिकॉर्ड करने से पहले सिस्टम को स्थिर होने दें।
वाल्व रिसाव परीक्षण वाल्व की गुणवत्ता और आपूर्तिकर्ता चयन को कैसे प्रभावित करता है
किसी निर्माता के रिसाव परीक्षण कार्यक्रम की कठोरता उनकी समग्र गुणवत्ता संस्कृति का प्रत्यक्ष संकेतक है। एक आपूर्तिकर्ता जो किसी मान्यता प्राप्त मानक के अनुसार परीक्षण करता है, परिणामों का पूरी तरह से दस्तावेजीकरण करता है, और अपने स्वीकृति मानदंडों की व्याख्या कर सकता है, वह सामग्री चयन, मशीनिंग और असेंबली में समान कठोरता लागू करने की संभावना रखता है।
वाल्व निर्माता का मूल्यांकन करते समय, आपको "एपीआई 598 के अनुसार परीक्षण किया गया" के सामान्य विवरण से अधिक मांगना चाहिए। एक विश्वसनीय फ़ैक्टरी परीक्षण रिपोर्ट में शामिल हैं:
- विशिष्ट मानक (एपीआई 598, आईएसओ 5208) और संदर्भित संस्करण;
- शेल और सीट परीक्षण दोनों के लिए लागू परीक्षण दबाव और होल्ड समय;
- सीट परीक्षण के लिए मापी गई रिसाव दर, न कि केवल "पास/असफल" संकेतन;
- परीक्षण के दौरान परीक्षण माध्यम और परिवेश का तापमान;
- ऑपरेटर की पहचान और परीक्षण की तारीख.
इन-हाउस मेटलर्जिकल प्रयोगशालाओं, समर्पित वाल्व परीक्षण बेंच और स्पेक्ट्रोकेमिकल विश्लेषण उपकरण वाले निर्माताओं के पास आमतौर पर परीक्षण को आउटसोर्स करने वालों की तुलना में सख्त प्रक्रिया नियंत्रण होता है। यह खरीदारों के लिए एक व्यावहारिक बिंदु है. जब आप किसी संभावित आपूर्तिकर्ता का आकलन करते हैं नमनीय लौह वाल्व रेंज , पूछें कि उनका फ़ैक्टरी परीक्षण प्रोटोकॉल कैसे काम करता है, वे मानक स्टॉक के लिए क्या रिसाव दर रखते हैं, और क्या आप फ़ैक्टरी स्वीकृति यात्रा के दौरान परीक्षण देख सकते हैं। एक प्रतिष्ठित निर्माता ऐसी जांच का स्वागत करेगा।
 तन्य लौह वाल्व निर्माता, कच्चा लोहा वाल्व फैक्टरी चांगशुई टेक्नोलॉजी ग्रुप कं, लिमिटेड चीन डक्टाइल आयरन वाल्व निर्माता और कास्ट आयरन वाल्व फैक्टरी है, हम कस्टम डक्टाइल आयरन की पेशकश करते हैं... उत्पाद देखें →
निष्कर्ष: कठोर रिसाव परीक्षण के माध्यम से आत्मविश्वास का निर्माण
वाल्व रिसाव परीक्षण वाल्व के डिजाइन और क्षेत्र में इसके भरोसेमंद प्रदर्शन के बीच व्यावहारिक पुल है। बाहरी रिसाव (शेल परीक्षण) और आंतरिक रिसाव (सीट परीक्षण) के बीच अंतर मौलिक है, और परीक्षण माध्यम की पसंद - हाइड्रोस्टैटिक बनाम वायवीय - को एप्लिकेशन की सेवा आवश्यकताओं और सुरक्षा बाधाओं से मेल खाना चाहिए। जिन मानकों का आप अक्सर सामना करेंगे—एपीआई 598, आईएसओ 5208, एएसएमई बी16.34, एमएसएस एसपी-61, और एएनएसआई एफसीआई 70-2—प्रत्येक परीक्षण प्रक्रियाओं और स्वीकृति मानदंडों को नियंत्रित करने में एक विशिष्ट भूमिका निभाते हैं।
परीक्षण फ़ैक्टरी गेट पर ख़त्म नहीं होता. महत्वपूर्ण सेवाओं में स्थापित वाल्वों का निवारक रखरखाव कार्यक्रम के हिस्से के रूप में समय-समय पर पुन: परीक्षण किया जाना चाहिए, विशेष रूप से मरम्मत या अलग करने के बाद। साफ़ सीलिंग सतहों, सही परीक्षण दबाव और दस्तावेज़ीकृत स्वीकृति मानदंड के वही सिद्धांत कार्यशाला के वातावरण में लागू होते हैं जैसे वे उत्पादन तल पर लागू होते हैं।
जब आप वाल्व खरीदते हैं, तो अपने आपूर्तिकर्ता मूल्यांकन लेंस के हिस्से के रूप में रिसाव परीक्षण ज्ञान का उपयोग करें। स्पष्ट परीक्षण दस्तावेज़ का अनुरोध करें, सत्यापित करें कि बताए गए स्वीकृति मानदंड आपकी सेवा आवश्यकताओं के अनुरूप हैं, और निर्माता के परीक्षण कार्यक्रम द्वारा प्रदान किए जाने वाले गुणवत्ता संकेतों के प्रति चौकस रहें। एक वाल्व जो अच्छी तरह से निष्पादित रिसाव परीक्षण पास कर चुका है वह एक ऐसा वाल्व है जिस पर आप अपने लोगों की सुरक्षा और अपनी प्रक्रिया की निरंतरता के लिए भरोसा कर सकते हैं।